CÔNG ĐOẠN 10 / 10
Vận chuyển
Vít tải, gầu tải, xích tải, băng tải và van chia nối mọi công đoạn. Chọn đúng năng suất và công suất động cơ giúp dây chuyền không nghẹt, không lãng phí điện.
Bản biên soạn từ tài liệu công bố, đang chờ chuyên gia Hà An duyệt · phiên bản 1.0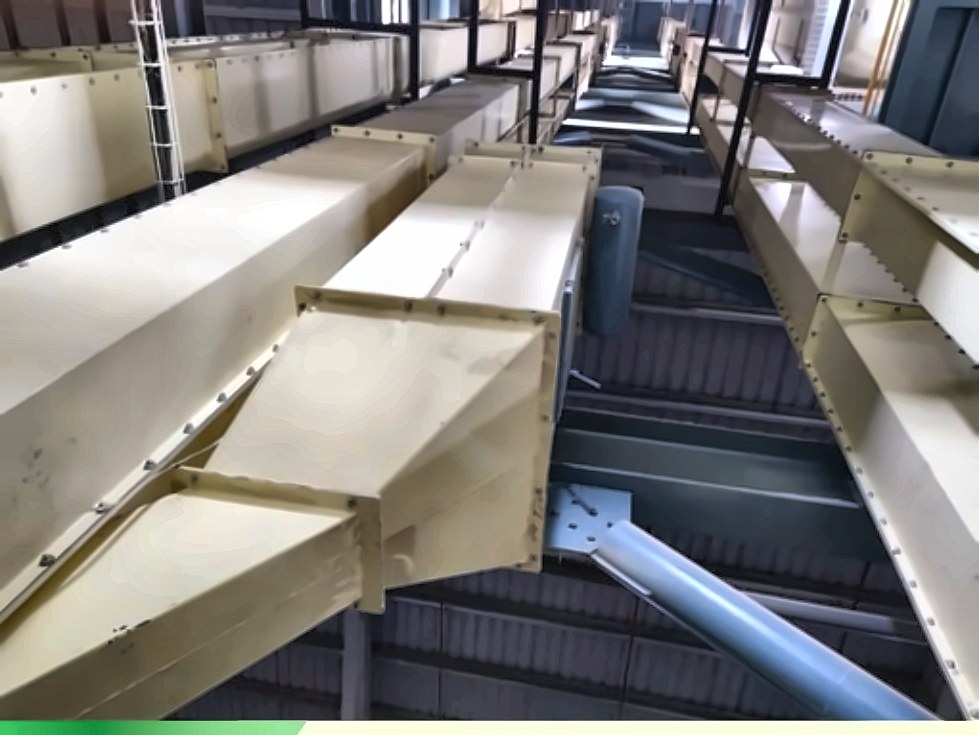
THIẾT BỊ HÀ AN CHO CÔNG ĐOẠN NÀY
4 loại thiết bị, rê chuột để xem
Thiết bị vận chuyển trong nhà máy thức ăn được thiết kế theo các tiêu chuẩn như CEMA 350 cho vít tải; gầu tải là điểm nguy cơ cháy nổ bụi cần thiết bị giám sát theo NFPA 61.
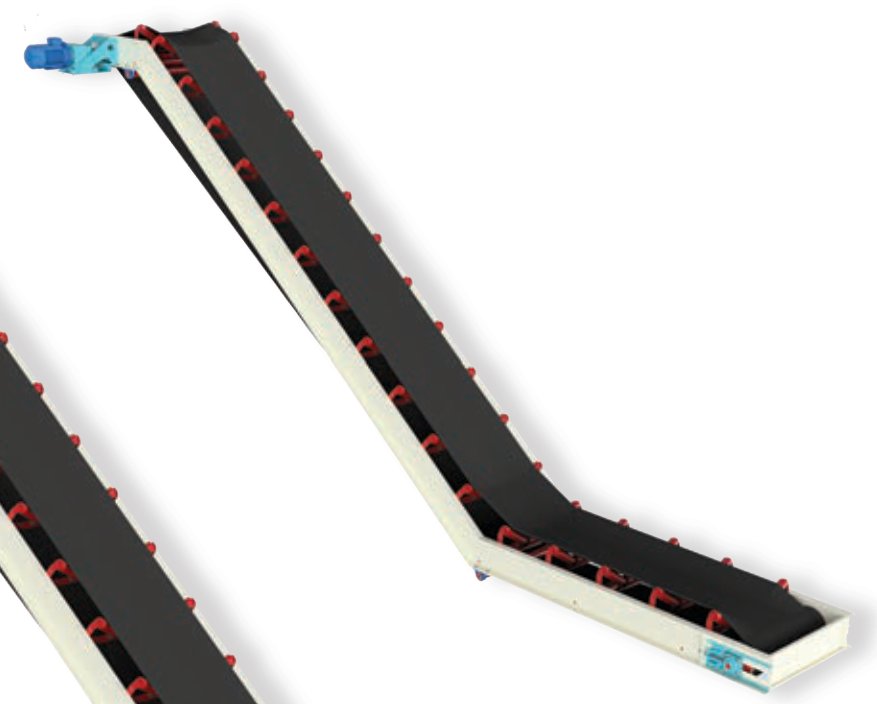


Công cụ tính cho công đoạn này: vít tải, gầu tải, xích tải, cùng công thức Hà An dùng khi thiết kế.
Mở công cụ tính
Bài viết cho công đoạn này
Quy trình và thông số vận hành
- Tính chọn. Dùng công cụ tính vít tải, gầu tải, xích tải của Hà An để có năng suất và động cơ đề xuất.
- Liên động. Thiết bị sau chạy trước, dừng sau; cảm biến tốc độ, đầy, tắc dừng cấp liệu phía trước.
- Van chia. Cảm biến vị trí xác nhận đường đi trước khi chạy để không đổ nhầm silo.
Bảo dưỡng
| Khi nào | Việc cần làm | Nguồn |
|---|---|---|
| Mỗi ca | Nghe tiếng kêu, kiểm tra nhiệt ổ trục, rò bụi ở nắp máng. | Thực hành chung |
| Hằng tuần | Kiểm tra căng xích, căng băng gầu, độ đồng tâm khớp nối. | Thực hành chung |
| Theo giờ chạy | Kiểm tra mòn cánh vít, gầu, má xích; tra mỡ ổ trục theo nhà sản xuất. | [1] |
Mốc giờ chạy cụ thể theo hướng dẫn của nhà sản xuất từng máy. "Thực hành chung" là kinh nghiệm phổ biến trong ngành, chờ chuyên gia Hà An xác nhận.
Xử lý sự cố
Vít tải quá tải, nhảy aptomat
Nguyên nhân thường gặp: Liệu ẩm dính, cấp liệu vượt năng suất, ổ treo hỏng.
Cách xử lý: Kiểm tra cấp liệu, ổ treo, tính lại công suất bằng công cụ tính.
Gầu tải trượt băng
Nguyên nhân thường gặp: Băng chùng, puli mòn, quá tải.
Cách xử lý: Căng băng, bọc lại puli, giảm cấp liệu. [2]
Xích tải kêu, nhảy răng
Nguyên nhân thường gặp: Xích giãn, đĩa mòn, liệu kẹt ở đáy máng.
Cách xử lý: Căng hoặc thay xích, đĩa; vệ sinh máng.
An toàn
- Không mở nắp máng khi máy còn nối nguồn: khóa và treo thẻ năng lượng (OSHA 1910.147).
- Gầu tải: thiết bị giám sát và thoát áp theo NFPA 61; vệ sinh bụi khu vực quanh gầu tải (OSHA 1910.272).
ĐỊNH HƯỚNG CỦA HÀ AN
Nhà máy thông minh sẽ xử lý vận chuyển thế nào?
Mỗi động cơ có cảm biến dòng điện và rung; phần mềm vẽ sẵn tuyến vận chuyển, chọn van chia tự động và cảnh báo trước khi nghẹt.
Bảo trì theo tình trạng: tra mỡ, căng xích được nhắc đúng lúc dựa trên giờ chạy thực tế ghi trong SCADA.
Nguồn tham khảo
- CEMA Standard No. 350. Screw Conveyors for Bulk Materials. Conveyor Equipment Manufacturers Association.
- NFPA 61. Standard for the Prevention of Fires and Dust Explosions in Agricultural and Food Processing Facilities.
- OSHA 29 CFR 1910.147. The control of hazardous energy (khóa và treo thẻ năng lượng, LOTO).
- OSHA 29 CFR 1910.272. Grain handling facilities (áp dụng cả nhà máy thức ăn chăn nuôi: chương trình vệ sinh bụi bằng văn bản, khu vực ưu tiên quanh gầu tải, máy nghiền). Xem
Nội dung tóm tắt và diễn giải tài liệu trên, không đăng lại nguyên văn. Số liệu là giá trị tham khảo; áp dụng cho từng nhà máy cần đối chiếu thiết bị và nguyên liệu cụ thể.
Máy của Quý khách gặp vấn đề chưa có trong thư viện?
Gửi ảnh, video cho kỹ sư Hà An, kỹ sư gọi lại hoặc trả lời qua email.
Hỏi kỹ sư